PPO点火线圈绕线骨架
 金徕等离子陈工
阅读量:21
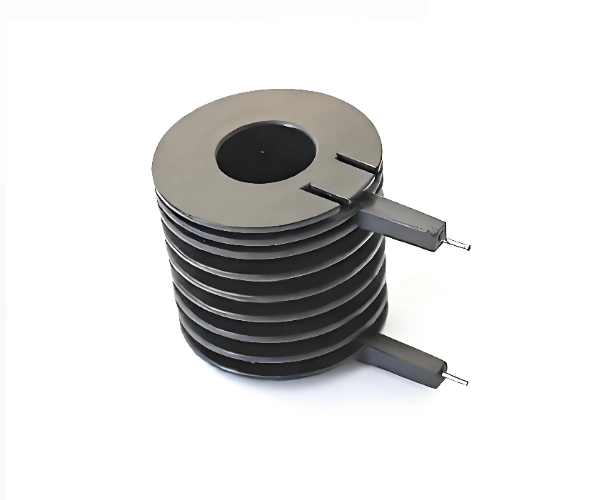
PPO材质点火线圈骨架的灌封困境与表面处理需求
在汽车发动机点火系统中,点火线圈骨架作为承载初级绕组、次级绕组及铁芯的核心基体,其材料选择直接决定了产品的耐热等级、绝缘性能与长期可靠性。PPO(聚苯醚)凭借其极高的玻璃化转变温度、优异的电绝缘性(体积电阻率>10¹⁶Ω·cm)和极低的吸水率(约0.07%),已成为中高端点火线圈骨架的首选基材。日本NGK等头部供应商的点火线圈骨架普遍采用进口PPO材料,以应对发动机舱内-40℃至150℃的剧烈温变和持续振动工况。
然而,纯PPO熔体黏度大、加工困难,工业上通常以改性PPO(MPPO)形式使用。即便如此,PPO骨架在注塑成型过程中,模具脱模剂(硅油、硬脂酸酯类)及挥发性油污仍会大量残留于表面。PPO本身属于非极性芳香族聚合物,表面能极低(原始表面能仅30-35mJ/m²),与极性环氧树脂灌封料之间存在显著的界面张力差异。未经有效表面处理的PPO骨架在真空灌封后,环氧树脂难以充分润湿和铺展,极易在结合面形成微小气泡和分层缺陷。行业失效分析表明,这些微观缺陷在点火瞬间的高压(15-40kV)和温升作用下,会逐渐扩展为局部放电通道,最终导致线圈绝缘击穿甚至爆裂。
PPO骨架与环氧树脂的界面质量是制约点火线圈耐久性的关键瓶颈,任何微观的粘接缺陷都可能在长期热循环工况下演变为灾难性失效。
真空等离子清洗技术的改性机理
真空等离子清洗机通过在密闭腔体内抽至10-100Pa的低压环境,再通入工艺气体,利用射频电源(通常为13.56MHz)激发产生高活性低温等离子体。当PPO点火线圈骨架置于该环境中时,等离子体与材料表面发生多重协同作用:
- 物理轰击与微粗化:高能离子和自由基在电场加速下轰击骨架表面,有效剥离纳米级有机污染物(脱模剂、油污残留),同时在塑料表面形成均匀可控的微纳粗糙结构(表面粗糙度Ra提升0.2-0.5μm),显著增大环氧树脂与基材的机械嵌合面积。
- 化学活化与极性引入:等离子体中的活性氧、氮粒子打断PPO分子链上的C-C、C-H键,在表面接枝大量含氧极性基团(如-OH、-COOH、C=O)或含氮官能团。这些极性基团使材料表面能从30-35mJ/m²提升至45-55mJ/m²,从根本上改善与极性环氧树脂的化学相容性。
- 弱边界层去除:真空环境下的等离子体能够深入骨架的细微凹槽、通孔及绕线柱根部,彻底清除传统溶剂清洗难以去除的弱边界层,避免灌封后界面处形成应力集中点。
由于真空等离子处理在低温(40-80℃)下进行,不会引起PPO骨架的热变形或内应力释放,同时处理过程无化学溶剂参与,彻底杜绝了二次污染风险。
PPO骨架真空等离子处理的效果差异与工艺适配
尽管真空等离子清洗对PPO具有显著的表面活化效果,但由于两种材料的分子结构和化学性质不同,其处理响应和最优工艺窗口存在明显差异:
| 评价指标 | PPO骨架(未处理) | PPO骨架(等离子处理后) |
|---|---|---|
| 表面能(mJ/m²) | 30-35 | 48-55 |
| 水接触角(°) | 95-110 | 20-28 |
| 剪切粘接强度(MPa) | 3.0-4.0 | 7.5-9.0 |
| 推荐射频功率(W) | — | 500-800 |
| 推荐处理时间(s) | — | 120-180 |
| 最优工艺气体 | — | O₂/Ar混合气 |
| 耐热老化后粘接保持率(150℃/1000h) | 40-50% | >90% |
| 灌封气泡率 | 5-8% | <0.5% |
从上表可以看出,PPO由于分子链刚性更强、化学惰性更高,需要更高的射频功率和更长的处理时间才能达到理想的活化效果。
真空等离子清洗在点火线圈制造中的核心应用环节
在汽车点火线圈的批量制造流程中,真空等离子清洗机主要应用于以下关键工序,针对PPO骨架分别形成适配的工艺方案:
- 灌封前表面活化:PPO骨架绕线完成后,采用O₂/Ar混合气、功率600-800W、处理150秒的工艺配置,可彻底清除表面油污并引入高密度的含氧活性基团,灌封后气泡率降至0.3%以下。
- 焊接触点预处理:次级绕组漆包线与骨架引出端子的焊接区域经等离子活化后,表面氧化物和有机污染物被去除,焊料润湿性显著改善。PPO骨架的焊接强度提升尤为明显,虚焊率下降70%以上。
- 外壳密封面处理:对于分体式结构的点火线圈,PPO外壳与金属端盖或橡胶密封圈的配合面经等离子处理后,密封胶的附着力和界面致密性大幅提升,满足IP67级防尘防水要求。
- 返修件再活化:部分存在灌封缺陷的PPO骨架半成品,在去除旧胶后可通过真空等离子重新活化表面,恢复其粘接性能,降低废品率与材料损耗。
设备选型与工艺参数优化要点
针对PPO材质骨架的批量处理需求,真空等离子清洗机的工艺配置需围绕材料特性与产线节拍进行精细化设计:
- 真空度控制:腔体本底真空度需达到10-50Pa,以确保等离子体均匀分布。对于带有深孔和绕线柱的复杂结构骨架,可适当降低真空度至80-100Pa以增强等离子体对微观区域的渗透能力。
- 射频电源与功率匹配:PPO骨架建议选用500-800W的射频功率,以克服其高度化学惰性;
- 工艺气体配比:PPO骨架优先采用氧气或氧氩混合气(O₂:Ar=1:2至1:3),以最大化含氧极性基团的引入密度。
- 装夹与批次设计:由于真空腔体容积有限,需设计专用工装夹具实现骨架的批量装载。典型配置下单腔体可一次性处理50-200件骨架,通过双腔体交替作业模式可满足日产数千件的节拍需求。
质量效益与长期可靠性提升
从全生命周期质量管控的角度审视,真空等离子清洗技术为PPO点火线圈骨架带来的价值远超表面清洁本身。对于PPO骨架,彻底去除的油污和活性化表面确保了环氧树脂灌封层与骨架之间形成致密、无缺陷的界面,使其能够承受发动机舱-40℃至150℃的剧烈温度循环,以及持续振动工况下的机械应力,产品使用寿命可延长至15万公里以上。
在经济效益层面,真空等离子清洗虽然增加了单件0.1-0.3元的预处理成本,但由于灌封良品率的提升(PPO骨架良品率由88%提升至99%以上)和售后索赔率的下降,综合制造成本反而降低8-15%。更关键的是,该技术完全规避了有机溶剂的使用,无需配置昂贵的VOC废气处理装置和危废储存设施,在环保法规日趋严格的背景下展现出显著的合规优势。
技术发展趋势与行业展望
随着汽车发动机向高功率密度、混动化和集成化方向发展,点火线圈的工作环境愈发严苛,对PPO骨架与环氧树脂的界面可靠性提出了更高要求。真空等离子清洗技术正在向智能化、柔性化方向演进,例如通过多气体自动切换系统和射频功率自适应算法,实现PPO骨架的快速工艺切换和精准参数匹配。
结语
真空等离子清洗技术凭借其深彻清洁、精准活化、低温无损、绿色环保的技术特性,已成为PPO汽车点火线圈骨架表面处理的主流工艺。针对PPO材质的高化学惰性,通过差异化的工艺参数设计——PPO采用高功率氧氩混合等离子体实现深度活化——可从根本上解决非极性工程塑料与极性环氧树脂之间的界面相容性难题。从去除注塑残留油污到增强漆包线焊接可靠性,从消除灌封气泡到保障极端工况下的结构完整性,真空等离子清洗技术正以不可替代的优势,为现代汽车点火系统的高可靠性与长寿命提供坚实的工艺保障。